

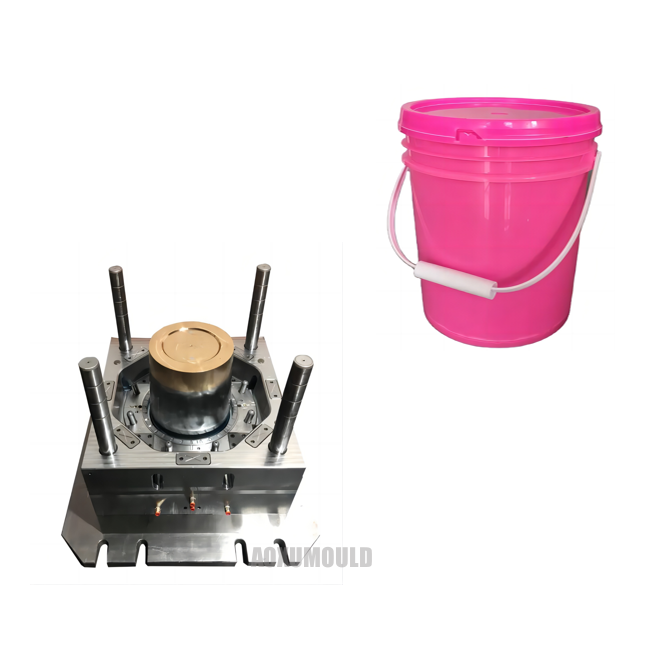
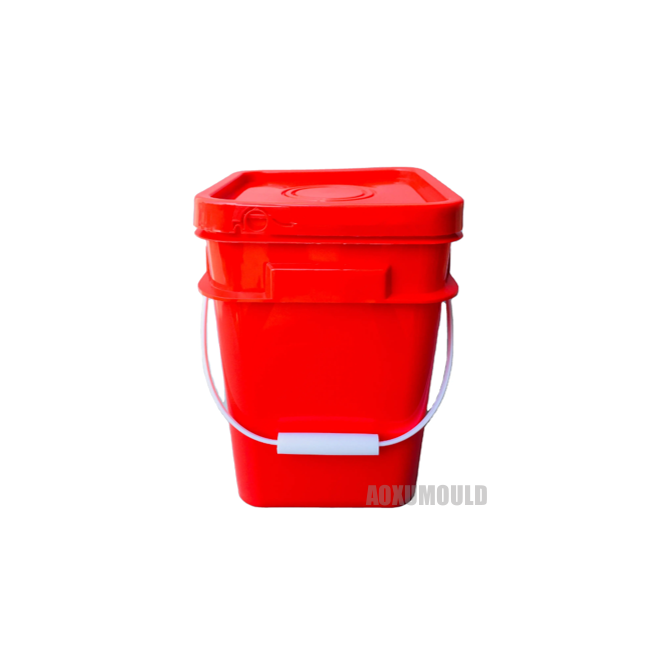
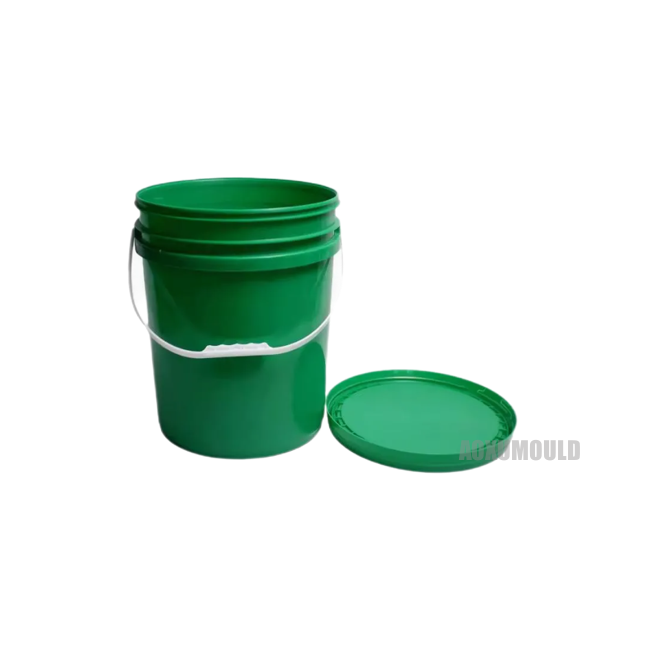
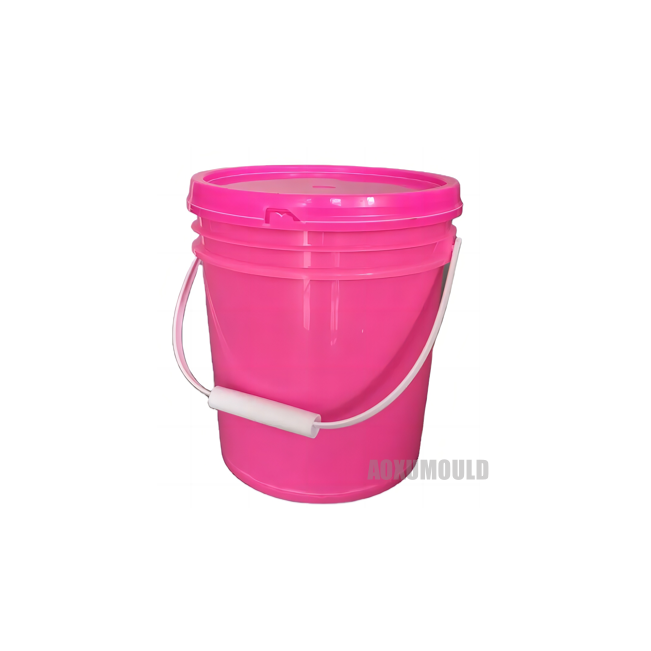
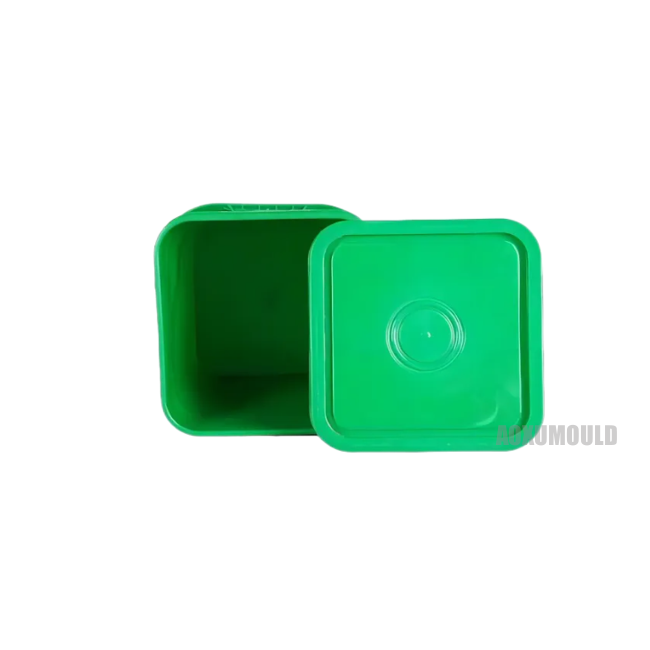
ছাঁচ স্পেসিফিকেশন
|
ছাঁচের নাম |
প্লাস্টিকের পাইল বালতি ছাঁচ |
|
পণ্য উপাদান |
পিপি |
|
পণ্যের আকার |
297x266x365 মিমি |
|
পণ্য ওজন |
1040g |
|
গহ্বরের জন্য ছাঁচ উপাদান &। কোর |
C45, P20, 718, 2738 |
|
ছাঁচ বেস |
C45 |
|
ইনজেকশন সিস্টেম |
হট রানার খোলা গেট বা ভালভ গেট |
|
উপযুক্ত ইনজেকশন মেশিন |
550T |
|
ছাঁচের আকার |
580x550x730 মিমি |
|
ছাঁচ লাইফটাইম |
300 এরও বেশি, 000 পিসি |
প্লাস্টিকের পাইল বালতি ছাঁচের বিশদ

উপরেরটি প্লাস্টিকের পাইল বালতি ছাঁচ এবং ব্যারেল id াকনা ছাঁচ, যা ইনজেকশন ছাঁচের নকশা প্রক্রিয়াটি বিশদভাবে পরিচয় করিয়ে দেয় it এটি মূলত 3 ডি সফ্টওয়্যার ব্যবহার করে ডিজাইন করতে, পণ্য অনুসারে 3 ডি মডেলিং পরিচালনা করে এবং মডেলটি বিশ্লেষণ করে। কাঠামোটি স্লাইডিং ব্লক, ঝোঁকযুক্ত শীর্ষ ব্লক এবং ডেমোল্ডিং নিয়ে গঠিত। প্লাস্টিকের অংশটি শেল, গেটিং সিস্টেমের নকশা প্রক্রিয়াটি ছাঁচযুক্ত অংশগুলির প্রয়োজনীয় গণনা এবং কাঠামোগত নকশা ডিজাইন এবং পরিচালনা করতে মাল্টি-গ্যাটি সাইড গেটগুলি ব্যবহার করে। অবশেষে, অটোক্যাড প্রসেসিং ইঞ্জিনিয়ারিং উত্পাদন সম্পন্ন করে
অঙ্কন, এবং নকশায় বিভিন্ন কারণ বিবেচনা করে।
অর্ডার দেওয়ার সময় গ্রাহকদের তাদের 2 ডি অঙ্কন বা নমুনা অনুযায়ী নিশ্চিতকরণের জন্য 3 ডি অঙ্কন ডিজাইন করুন।
2। উচ্চ প্রযুক্তি: উন্নত দ্বিতীয়-ইভেল টেপার পজিশনিং প্রযুক্তি এবং স্লাইড টাইপ স্বতন্ত্র স্ব লকিং, তাই পণ্যের ঘনত্বের গ্যারান্টিযুক্ত।
3। স্বাধীন তাপমাত্রা নিয়ন্ত্রণ এবং হিটিং সিস্টেম যা একটি এমনকি গরম তাপমাত্রা গর্বিত করে এবং নির্ভরযোগ্য এবং স্থিতিশীল মানের সাথে পণ্য রাখে।
পণ্য জন্য নকশা এবং। ছাঁচ

কিভাবেTo SওলভTতিনিPএর রোবেলEcenticityIn Pলাস্টপাইল BউককেটInetionছাঁচ?
1। ছাঁচ নকশা এবং উত্পাদন
অপ্টিমাইজেশন ডিজাইন: অনুচিত নকশার কারণে সৃষ্ট উদ্দীপনা এড়াতে যুক্তিসঙ্গত ছাঁচ ডিজাইন, বিশেষত গেটস, রানার এবং কুলিং সিস্টেমগুলির বিন্যাস নিশ্চিত করুন।
মেশিনিংয়ের নির্ভুলতার উন্নতি করুন: উচ্চ-নির্ভুলতা মেশিনিং সরঞ্জামগুলি ব্যবহার করে ছাঁচের প্রতিটি অংশের মেশিনিং যথার্থতা, বিশেষত গহ্বর এবং কোরের প্রান্তিককরণ নিশ্চিত করুন।
2। ইনজেকশন ছাঁচনির্মাণ প্রক্রিয়া সামঞ্জস্য
প্যারামিটারগুলি অনুকূল করুন: প্লাস্টিকের সাথে ছাঁচের গহ্বরের এমনকি পূরণ করতে এবং উদ্দীপনা হ্রাস করার জন্য ইনজেকশন চাপ, গতি, সময় ধরে সময় এবং শীতল সময় সামঞ্জস্য করুন।
তাপমাত্রা নিয়ন্ত্রণ: তাপমাত্রার পার্থক্যের কারণে অসম প্লাস্টিকের সঙ্কুচিততা এবং উদ্দীপনা এড়াতে অভিন্ন ছাঁচের তাপমাত্রা বজায় রাখুন।
3। উপাদান নির্বাচন
উপযুক্ত উপকরণ নির্বাচন করুন: অসম উপাদান সঙ্কুচিত কারণে সৃষ্ট উদ্দীপনা হ্রাস করতে কম সঙ্কুচিত এবং ভাল প্রবাহের সাথে প্লাস্টিকগুলি চয়ন করুন।
শুকনো চিকিত্সা: ছাঁচনির্মাণের গুণমানকে প্রভাবিত করে আর্দ্রতা এড়াতে ইনজেকশন ছাঁচনির্মাণের আগে প্লাস্টিকের পুরোপুরি শুকিয়ে নিন।
4 .. সরঞ্জাম রক্ষণাবেক্ষণ
নিয়মিত রক্ষণাবেক্ষণ: যথাযথ অপারেশন নিশ্চিত করতে নিয়মিত ইনজেকশন ছাঁচনির্মাণ মেশিন এবং ছাঁচগুলি পরিদর্শন করুন
সরঞ্জাম সমস্যার কারণে সৃষ্ট উদ্দীপনা এড়িয়ে চলুন।
ক্রমাঙ্কন সরঞ্জাম: সরঞ্জামের নির্ভুলতা নিশ্চিত করতে নিয়মিত ইনজেকশন ছাঁচনির্মাণ মেশিনের ক্ল্যাম্পিং ফোর্স এবং ইনজেকশন সিস্টেমটি ক্রমাঙ্কন করুন।
5। অপারেটিং স্ট্যান্ডার্ড
ট্রেন অপারেটর: নিশ্চিত করুন যে অপারেটররা অনুপযুক্ত অপারেশন দ্বারা সৃষ্ট উদ্দীপনা এড়াতে সরঞ্জাম এবং প্রক্রিয়াগুলির সাথে পরিচিত।
প্রক্রিয়াটি কঠোরভাবে প্রয়োগ করুন: অপারেটরদের প্রক্রিয়া প্রয়োজনীয়তাগুলি কঠোরভাবে অনুসরণ করা উচিত এবং নির্বিচারে পরামিতিগুলি সামঞ্জস্য করা এড়ানো উচিত।
সাধারণProblesDউরিংTতিনিFপ্রথমচেষ্টা আউটএরPলাস্টPail Bউককেটছাঁচ
1। উড়ন্ত প্রান্ত (রুক্ষ প্রান্ত)
কারণ:
ছাঁচটি শক্তভাবে বন্ধ হয় না বা বিভাজন পৃষ্ঠটি অসম।
অতিরিক্ত ইনজেকশন চাপ বা অপর্যাপ্ত লকিং শক্তি।
ছাঁচের তাপমাত্রা খুব বেশি, ফলস্বরূপ প্লাস্টিকের অতিরিক্ত তরলতা ঘটে।
সমাধান:
মসৃণ বিভাজন পৃষ্ঠ নিশ্চিত করতে ছাঁচ ক্ল্যাম্পিং স্থিতি পরীক্ষা করুন এবং সামঞ্জস্য করুন।
ইনজেকশন চাপ হ্রাস করুন বা লকিং শক্তি বৃদ্ধি করুন।
ছাঁচের তাপমাত্রা যথাযথভাবে হ্রাস করুন।
2। সঙ্কুচিত
কারণ:
প্লাস্টিকের অসম শীতল বা অপর্যাপ্ত শীতল সময়।
অপর্যাপ্ত ইনজেকশন চাপ বা সময় ধরে সময়।
অযৌক্তিক প্রাচীরের বেধ নকশা স্থানীয় সঙ্কুচিত হতে পারে।
সমাধান:
কুলিংয়ের সময়টি প্রসারিত করুন এবং কুলিং সিস্টেমটি অনুকূল করুন।
ইনজেকশন চাপ বা সময় ধরে রাখার সময় বাড়ান।
নির্দিষ্ট অঞ্চলে অতিরিক্ত বেধ এড়াতে প্রাচীরের বেধের নকশা সামঞ্জস্য করুন।
3। বুদবুদ
কারণ:
প্লাস্টিকের আর্দ্রতা বা অস্থির পদার্থ থাকে।
ইনজেকশন ছাঁচনির্মাণের গতি খুব দ্রুত, যার ফলে গ্যাস ছাড়তে অক্ষম হয়।
ছাঁচের দুর্বল নিষ্কাশন।
সমাধান:
আগাম প্লাস্টিক শুকিয়ে নিন।
গ্যাস স্রাব নিশ্চিত করতে ইনজেকশন ছাঁচনির্মাণ গতি হ্রাস করুন।
ছাঁচের নিষ্কাশন ব্যবস্থা উন্নত করুন।
4। উপকরণ ঘাটতি
কারণ:
অপর্যাপ্ত ইনজেকশন চাপ বা গতি।
ছাঁচের দুর্বল নিষ্কাশন।
প্লাস্টিকের দুর্বলতা বা কম তাপমাত্রা রয়েছে।
সমাধান:
ইনজেকশন চাপ এবং গতি বৃদ্ধি করুন।
ছাঁচের নিষ্কাশন ব্যবস্থা উন্নত করুন।
প্লাস্টিকের তাপমাত্রা এবং প্রবাহের উন্নতি করুন।
5 .. প্রবাহের চিহ্ন
কারণ:
ইনজেকশন ছাঁচনির্মাণ গতি খুব দ্রুত বা খুব ধীর।
ছাঁচের তাপমাত্রা খুব কম।
প্লাস্টিকের দুর্বলতা দুর্বল।
সমাধান:
ইনজেকশন গতি একটি মাঝারি স্তরে সামঞ্জস্য করুন।
ছাঁচের তাপমাত্রা বাড়ান।
আরও ভাল তরলতা সহ প্লাস্টিক চয়ন করুন।
ছাঁচ চেষ্টা আউটপ্লাস্টিক পেলBউককেটMWhold
প্যাকেজ &। বিতরণ

ছাঁচ উপাদান
ছাঁচ ইস্পাত

হট রানার সিস্টেম

স্ট্যান্ডার্ড পার্টস

FAQ
প্রশ্ন: প্লাস্টিকের পাইল বালতি ছাঁচ কী?
উত্তর: এটি ছাঁচের গহ্বরের মধ্যে প্লাস্টিক ইনজেকশন দিয়ে প্লাস্টিকের পাইল বালতি উত্পাদন করতে ব্যবহৃত একটি সরঞ্জাম।
প্রশ্ন: প্লাস্টিকের পাইল বালতি ছাঁচ তৈরি করতে কোন উপকরণ ব্যবহার করা হয়?
উত্তর: ইনজেকশন ছাঁচ তৈরি করতে ব্যবহৃত সর্বাধিক সাধারণ উপকরণগুলি হ'ল উচ্চ-মানের ইস্পাত, যেমন পি 20, 718, 2738 ইত্যাদি।
প্রশ্ন: প্লাস্টিকের পাইল বালতি ছাঁচ তৈরির প্রক্রিয়া কী?
উত্তর: ছাঁচ তৈরির প্রক্রিয়াটিতে ডিজাইন ইঞ্জিনিয়ারিং, মেশিন প্রোগ্রামিং, টুলিং বানোয়াট, ছাঁচ পরীক্ষা এবং বৈধতা অন্তর্ভুক্ত রয়েছে।
প্রশ্ন: ছাঁচগুলি নির্দিষ্ট পণ্যের প্রয়োজনীয়তার সাথে কাস্টমাইজ করা যেতে পারে?
উত্তর: হ্যাঁ, ছাঁচগুলি প্রকল্পের নকশা এবং নির্দিষ্টকরণের উপর নির্ভর করে নির্দিষ্ট পণ্যের প্রয়োজনীয়তায় কাস্টমাইজ করা যায়।
প্রশ্ন: আমাদের প্লাস্টিকের ছাঁচ তৈরি করার সময় কয়েকটি কারণ বিবেচনা করা উচিত?
উত্তর: প্লাস্টিকের ছাঁচ তৈরি করার সময় কিছু বিষয় বিবেচনা করার অন্তর্ভুক্ত রয়েছে পণ্য নকশা, প্লাস্টিকের উপাদান নির্বাচন, ছাঁচ উপাদান নির্বাচন, ইনজেকশন ছাঁচনির্মাণ মেশিনের ক্ষমতা, শীতল সময় এবং ছাঁচ রক্ষণাবেক্ষণের প্রয়োজনীয়তা।
প্রশ্ন: প্লাস্টিকের পেইন্ট বালতি ছাঁচের একটি সেট তৈরি করতে কতক্ষণ সময় লাগে?
উত্তর: ছাঁচ তৈরি করতে যে সময় লাগে তা ছাঁচের জটিলতা এবং আকারের উপর নির্ভর করে পরিবর্তিত হতে পারে।
তবে এটি সাধারণত 6 থেকে 8 সপ্তাহের মধ্যে সময় নেয়।
প্রশ্ন: ছাঁচের গুণমান নিশ্চিত করতে কী করা যেতে পারে?
উত্তর: ছাঁচ তৈরির পুরো প্রক্রিয়া চলাকালীন ছাঁচের গুণমান, যথাযথ নকশা এবং প্রকৌশল, উচ্চ-মানের উপাদান এবং কঠোর মানের নিয়ন্ত্রণ পদ্ধতিগুলি নিযুক্ত করা উচিত তা নিশ্চিত করার জন্য।
প্রশ্ন: একটি ছাঁচ কতক্ষণ স্থায়ী হতে পারে?
উত্তর: ছাঁচের জীবনকাল ছাঁচ, রক্ষণাবেক্ষণ অনুশীলন এবং অপারেটিং অবস্থার মানের উপর নির্ভর করে পরিবর্তিত হতে পারে। একটি সু-রক্ষণাবেক্ষণ ছাঁচ কয়েক হাজার চক্রের জন্য স্থায়ী হতে পারে।
প্রশ্ন: প্লাস্টিকের ইনজেকশন ছাঁচ তৈরির সুবিধাগুলি কী কী?
উত্তর: প্লাস্টিকের ছাঁচ তৈরির কিছু সুবিধার মধ্যে রয়েছে দ্রুত উত্পাদন সময়, প্রতি ইউনিট প্রতি কম ব্যয়, উচ্চ নির্ভুলতা এবং জটিল আকার এবং নকশাগুলি উত্পাদন করার ক্ষমতা।
প্রশ্ন: আমাদের প্লাস্টিকের পাইল বালতি ছাঁচটি মেরামত এবং রক্ষণাবেক্ষণ করা যায়?
উত্তর: হ্যাঁ, তাদের জীবনকাল বাড়ানোর জন্য এটি মেরামত ও রক্ষণাবেক্ষণ করা যেতে পারে। নিয়মিত রক্ষণাবেক্ষণ ব্রেকডাউনগুলি প্রতিরোধ করতে পারে এবং ধারাবাহিক গুণমান নিশ্চিত করতে পারে।
গ্রাহকদের প্রতিক্রিয়া


